Rennscot Manufacturing, azienda con sede a Woburn nel Massachusetts, sta ridefinendo la propria strategia produttiva spostando il focus dalla meccanica sottrattiva alla manifattura additiva metallica orientata alla serie. L’impresa nasce come officina CNC e oggi mantiene ancora una prevalenza di attività tradizionali, ma considera l’AM la direttrice di crescita. Secondo quanto riportato da Additive Manufacturing Media, il rapporto attuale è circa 80% lavorazioni sottrattive e 20% additive, con l’obiettivo di invertire progressivamente questa ripartizione.
L’azienda non si propone come partner per lo sviluppo di geometrie su misura o per progetti pionieristici ad alto rischio tecnico. La scelta dichiarata è concentrarsi su applicazioni additive già validate, dove il processo è qualificato e la produzione può essere replicata con continuità. In questa impostazione, Rennscot punta a inserirsi come contract manufacturer per componenti metallici realizzati in LPBF e successivamente lavorati a finitura, sia quando i pezzi sono stampati internamente sia quando arrivano da altri fornitori.
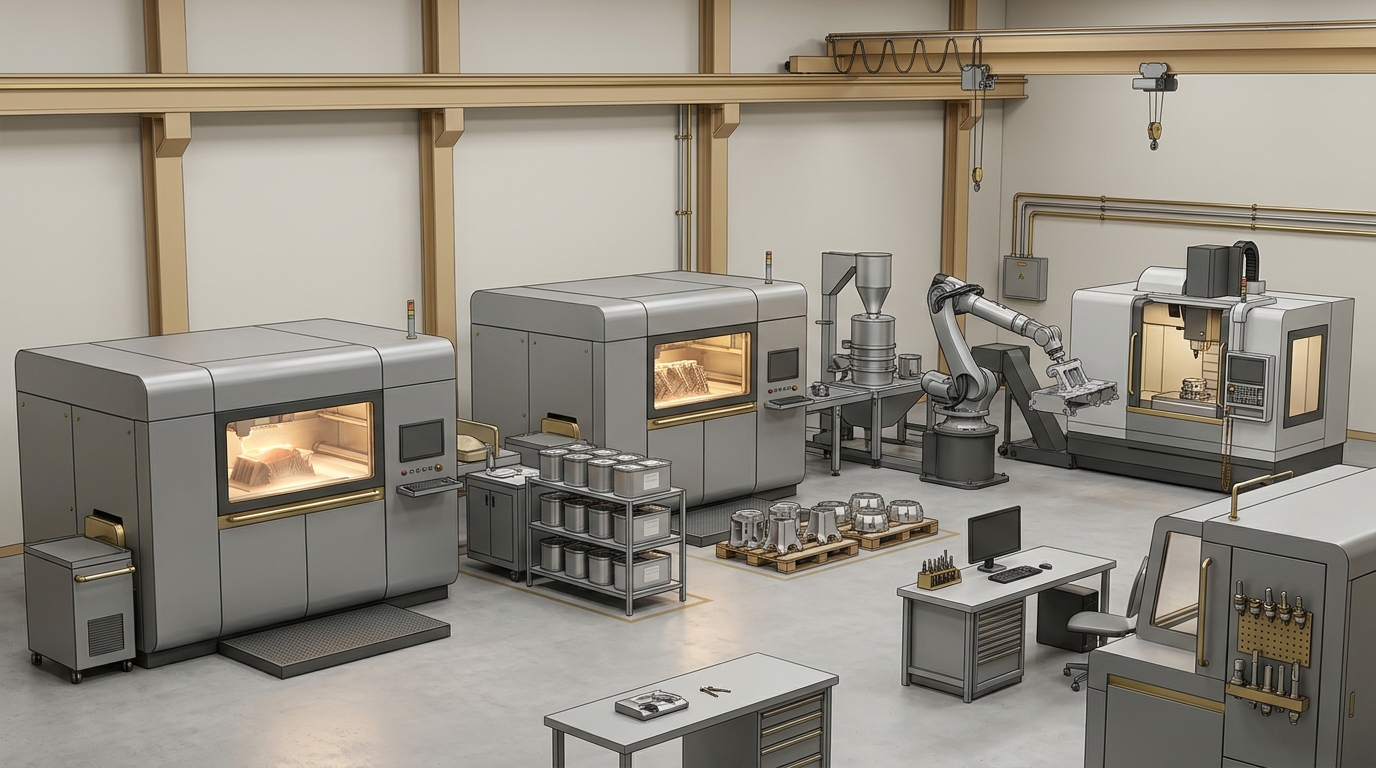
La capacità installata comprende oggi quattro macchine EOS per laser powder bed fusion, tre M300 e una M400. Il reparto dedicato all’additive è stato progettato con margine di espansione fino a 12 o più sistemi, con predisposizioni elettriche già presenti. I materiali citati comprendono alluminio, acciaio inox, titanio e Inconel, destinati soprattutto a clienti dei comparti spazio commerciale, semiconduttori e difesa, inclusa la U.S. Navy. La scelta di una piattaforma unica risponde anche a un requisito commerciale: in alcuni casi i clienti indicano nelle specifiche di qualifica proprio EOS o il modello M400.
La standardizzazione è uno degli elementi centrali del modello operativo. Rennscot limita il numero di materiali offerti, evita di mescolare lotti di polvere e utilizza per la gran parte dei lavori parametri di stampa EOS standard. L’obiettivo è contenere la variabilità di processo e facilitare tracciabilità, ripetibilità e trasferibilità interna delle commesse. La stessa logica vale per la parte sottrattiva, dove l’esperienza accumulata nel fissaggio e nella lavorazione di geometrie organiche rimane un vantaggio competitivo importante nel postprocessing dei componenti stampati.
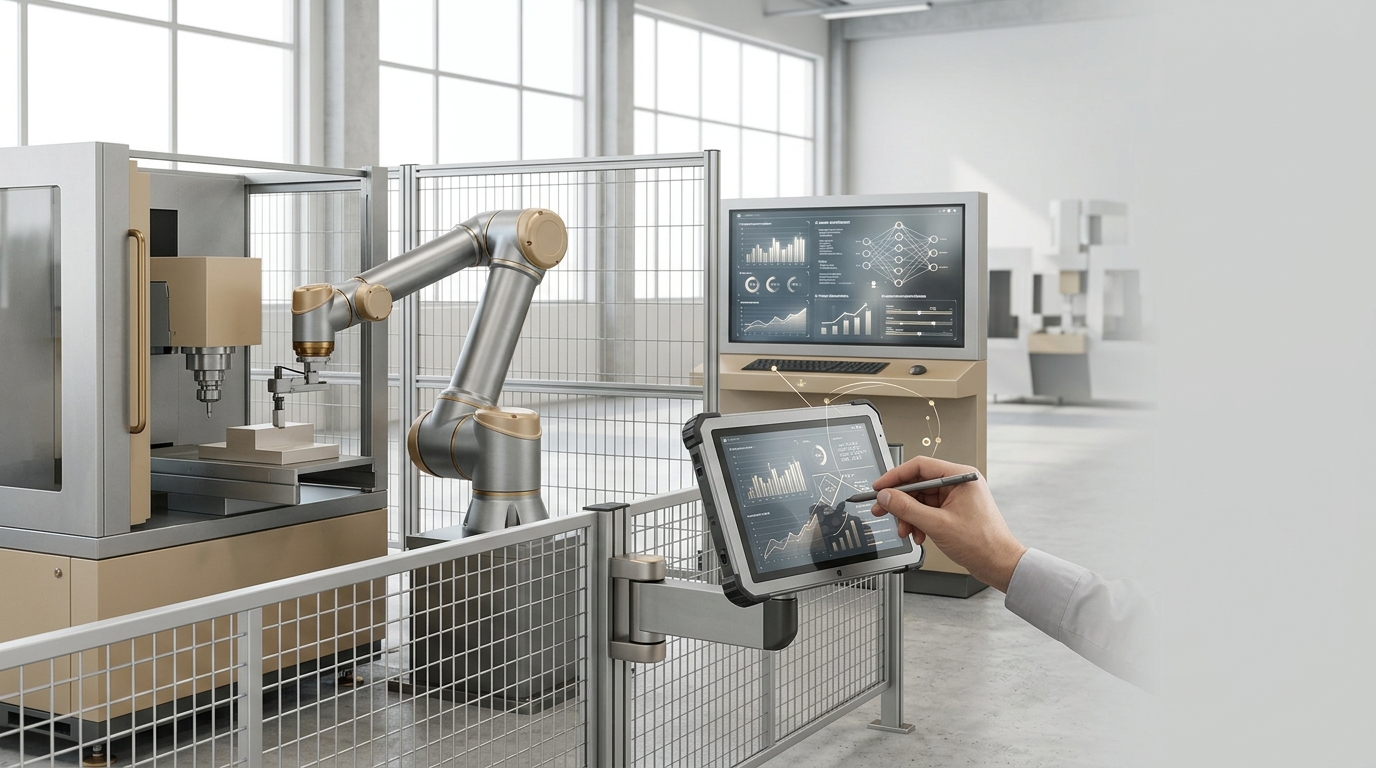
Un altro asse di crescita è l’automazione. In officina sono già presenti accessori per produzione non presidiata, sistemi palletizzati e celle robotizzate. Durante la visita riportata dalla testata, erano in fase di implementazione un cobot Universal Robots per lo scarico di un tornio Haas ST-25 e un’altra applicazione robotizzata per la gestione di una CMM Zeiss. È inoltre operativa una cella con tre centri di lavoro Grob G350 a cinque assi serviti da un robot FANUC su rotaia, una configurazione che l’azienda valuta anche per la finitura automatizzata di parti additive ad alti volumi.
La trasformazione richiede anche una crescita organizzativa. Rennscot ha riorganizzato il personale tecnico in tre team distinti e prevede di passare dagli attuali circa 36 dipendenti a 60 o 70 nei prossimi anni. La difficoltà principale indicata dal management riguarda il reclutamento, soprattutto di ingegneri, in un mercato del lavoro molto competitivo nell’area di Boston. Nel complesso, il caso Rennscot suggerisce una fase più matura dell’additive manufacturing: meno enfasi sul design sperimentale e più attenzione alla capacità di produrre in modo stabile, qualificato e scalabile.