HEI Precision, officina CNC con sede a Bellingham, nello Stato di Washington, imposta da anni le proprie scelte tecniche partendo da una domanda precisa: come integrare ogni nuova macchina in una cella automatizzata. Il presidente Mark Holz afferma di aver sviluppato l’azienda, oggi certificata AS9100 e registrata ITAR, con un orientamento alla produzione in volume. L’intervallo di utilizzo annuo stimato dei particolari lavorati va da 200 a 200.000 pezzi, con applicazioni che oggi includono motorsport, aerospazio, difesa, elettronica, ottica e mercato commerciale.
Secondo quanto riportato, l’officina produce normalmente tra 40.000 e 50.000 pezzi al mese con 10 addetti, facendo leva su tre configurazioni automatiche: torni con alimentazione da barra, centri di lavoro verticali a doppio pallet caricati da robot e macchine multiasse palletizzate. L’obiettivo, nelle parole dell’azienda, è mantenere i volumi senza aumentare il personale in modo proporzionale, migliorando allo stesso tempo capacità dedicata e pianificazione.
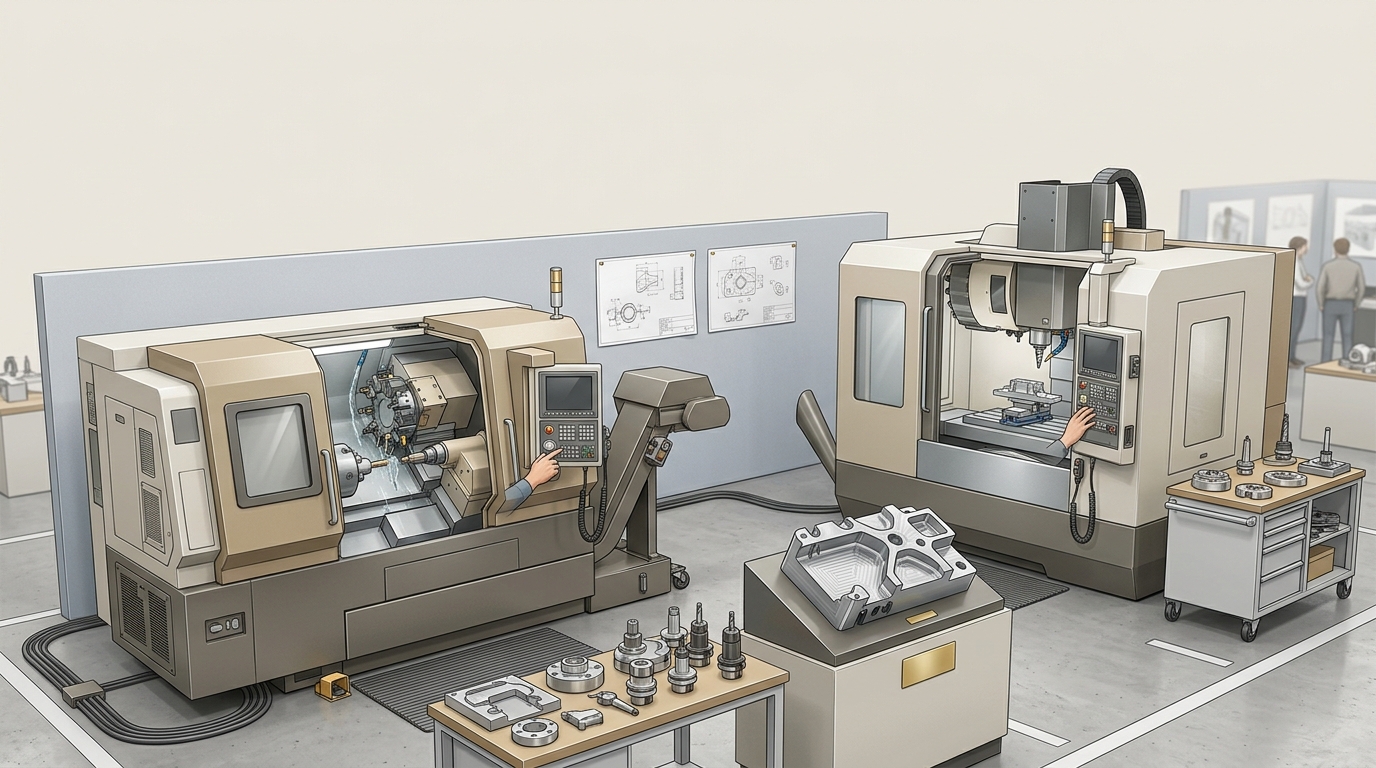
Sul fronte della tornitura, HEI Precision è passata da macchine semplici a tre assi a torni più complessi con bimandrino, utensili motorizzati e poi bitorretta. Oggi dispone di sei centri di tornitura multiasse DN Solutions con bimandrino, bitorretta e asse Y. Questa configurazione consente di lavorare in un solo ciclo pezzi torniti con caratteristiche fresate e di suddividere il tempo ciclo tra mandrino principale e contromandrino. Durante la visita citata nell’articolo, due macchine stavano producendo tappi terminali per serbatoi di ammortizzatori con una capacità dichiarata di 1.000 pezzi al giorno ciascuna in funzionamento non presidiato.
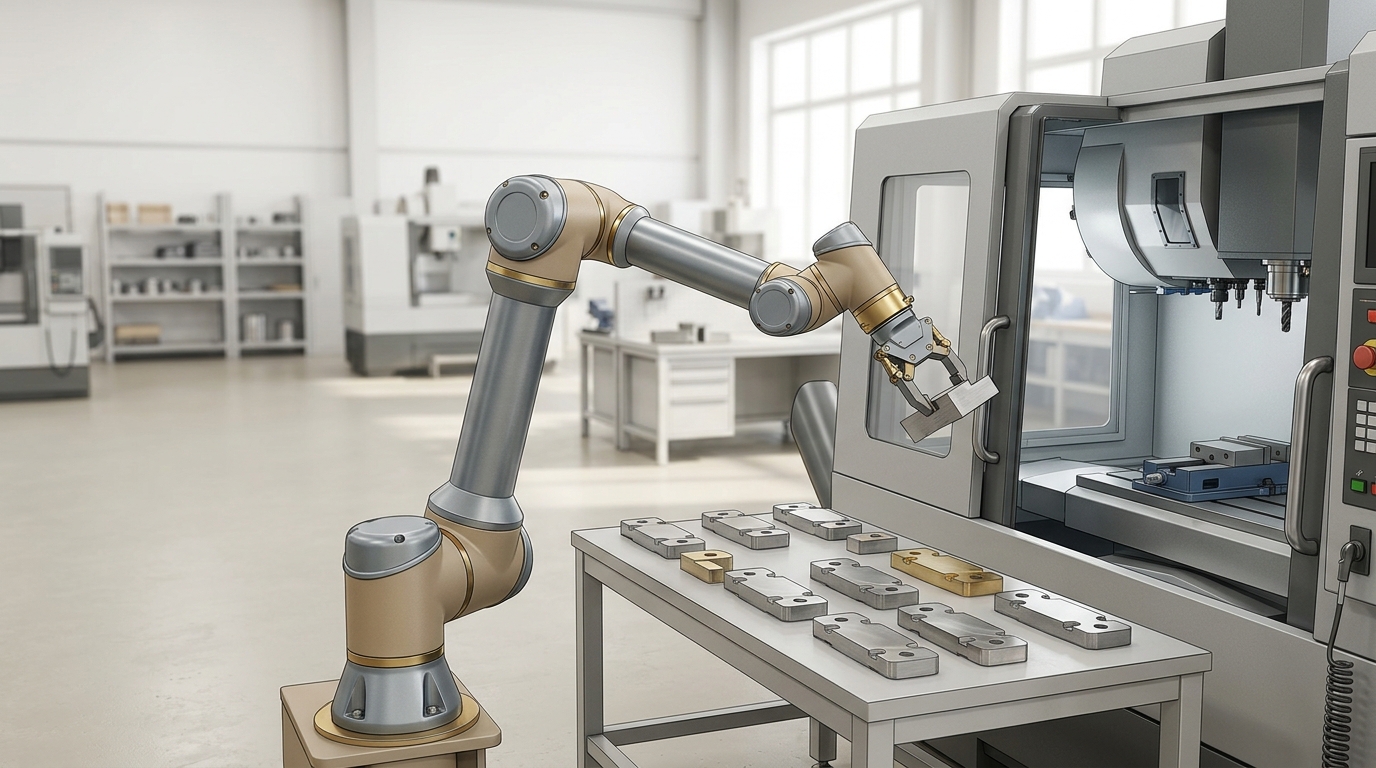
Nella fresatura, l’azienda ha introdotto inizialmente tre VMC Brother R650X2 a tre assi e doppio pallet per seconde operazioni su pistoni per ammortizzatori. In seguito ha aggiunto due Brother R-450X2, anch’essi a doppio pallet, integrati con robot loader RoboJob Mill-Assist e tavola di stoccaggio riconfigurabile. In questa configurazione i pistoni non partono più da grezzi torniti, ma vengono ricavati da barre rettangolari serrate in morse pneumatiche, tre pezzi per barra. Una volta caricato manualmente il materiale sul sistema RoboJob, le macchine possono lavorare senza presidio per 12 ore; inoltre, secondo Holz, due celle automatizzate superano la produttività delle tre macchine precedenti non automatizzate.
Per produzioni elevate di una famiglia di componenti denominati shock absorber bridges, nel 2022 la società ha inserito un centro di lavoro orizzontale Matsuura H-Plus 300 a quattro assi con automazione a 15 pallet e magazzino da 330 utensili. La scelta è ricaduta su una soluzione integrata, ritenuta vantaggiosa anche per l’ingombro contenuto. Sulla macchina vengono utilizzati anche tastatori Renishaw per il controllo in processo di quote critiche; se una caratteristica risulta fuori specifica, la macchina si arresta. HEI Precision ha poi aggiunto due centri di lavoro Matsuura MAM 72-35V a cinque assi con automazione a 32 pallet e magazzino da 330 utensili, impiegati soprattutto in lavorazioni 3+2 su parti prismatiche come i manifold.
Il punto che Holz evidenzia maggiormente non è però il robot in sé, ma il cambio pallet. Potere attrezzare, programmare e schedulare un pallet mentre un altro è in lavorazione riduce i tempi morti del mandrino e lascia spazio anche a lotti pilota e prototipi senza interrompere la produzione principale. Guardando avanti, l’azienda sta valutando torni di tipo Swiss, un centro di tornitura con caricatore gantry per un’applicazione automotive e un secondo CMM, oltre a possibili forme di automazione dell’ispezione, tema ritenuto più complesso da automatizzare rispetto alla lavorazione meccanica.