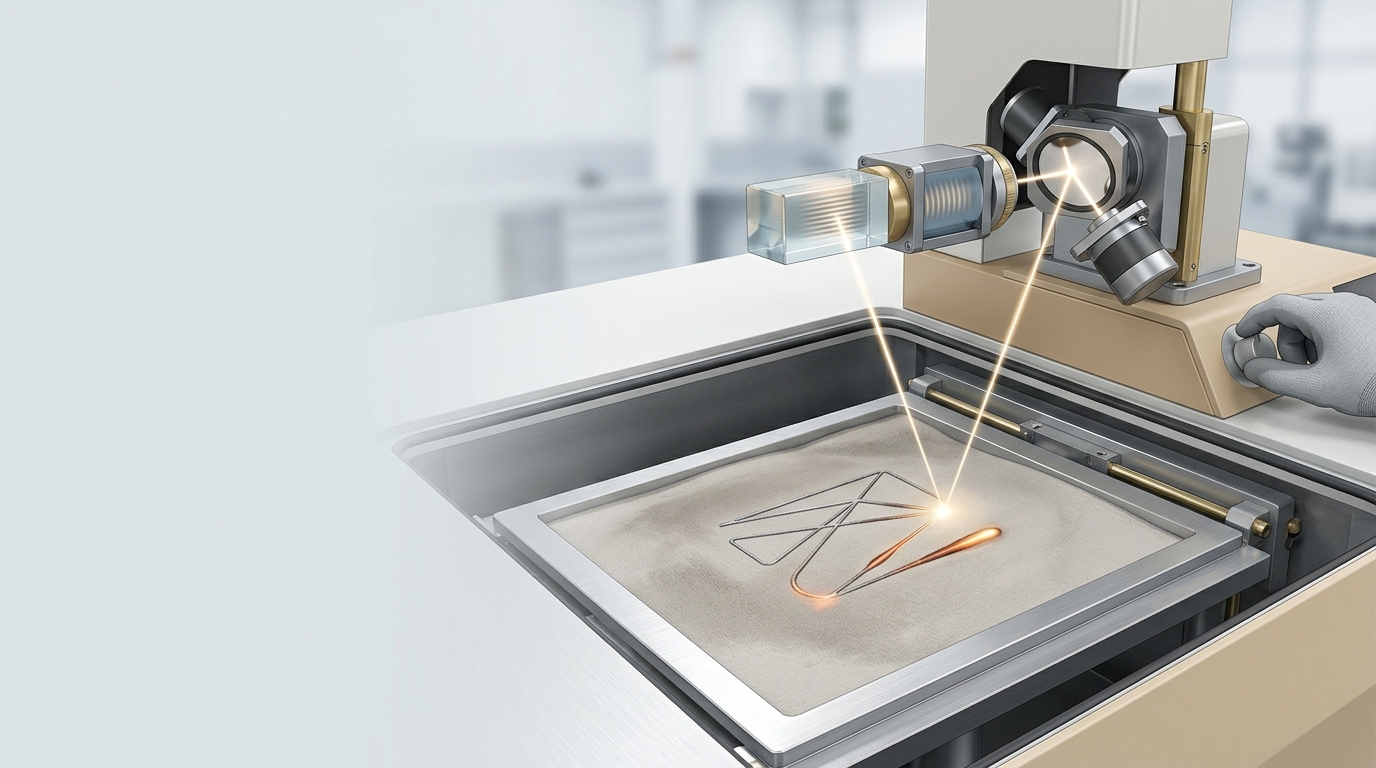
Nella manifattura additiva laser industriale, lo scanner galvanometrico resta il sistema dominante per guidare il fascio su letto di polvere, resina o zona di deposizione. Diversi gruppi di ricerca stanno però valutando l’integrazione di deflettori acusto-ottici, o AOD, come elemento complementare. L’idea non è sostituire il galvo, ma affiancarlo: il primo mantiene la copertura dell’intera area di lavoro, il secondo introduce aggiustamenti molto rapidi e localizzati lungo la scansione.
Il motivo di questo interesse sta nei limiti fisici dei galvo. Essendo basati su specchi motorizzati, devono accelerare e decelerare, e questo riduce la rapidità con cui il comportamento del fascio può cambiare in tempo reale. Gli AOD, invece, non hanno parti mobili: un segnale a radiofrequenza genera nel cristallo una griglia di diffrazione temporanea che modifica la direzione del fascio. In base al dispositivo e alla dimensione dello spot, lo spostamento può avvenire in centinaia di nanosecondi, ma con un’escursione angolare molto più limitata, dell’ordine di 5-20 mrad.
Due programmi di ricerca citati nell’articolo mostrano uno schema comune. All’Università del Texas ad Austin, in ambito stereolitografico, due AOD disposti ortogonalmente prima del galvo sono stati usati per allargare rapidamente la traccia polimerizzata senza modificare la dimensione dello spot laser. In simulazione, rispetto a un sistema equivalente con solo galvo, l’approccio ha indicato una riduzione del 60% del numero di scansioni necessarie per coprire una certa area con la stessa accuratezza dimensionale. Nel 2025 il gruppo ha anche realizzato un prototipo fisico e una parte 2D con bordi diagonali più uniformi ottenuti tramite modulazione della larghezza della traccia.
Nel secondo caso, il lavoro congiunto tra Technical University of Munich e Trumpf riguarda l’LPBF metallico. Qui l’AOD non traccia una linea continua, ma fa saltare il fascio tra posizioni discrete all’interno del movimento del galvo. Se la commutazione è abbastanza rapida, il bagno di fusione percepisce una distribuzione media dell’intensità che può equivalere a un fascio sagomato. In questo modo si possono sintetizzare profili ad anello, ellittici, top-hat e altre forme personalizzate tramite software, a valle della sorgente laser.
Secondo l’articolo, questo approccio potrebbe consentire in futuro un controllo regionale del fascio all’interno dello stesso layer: spot effettivi più fini ai bordi del pezzo, tracce più ampie nelle zone massicce e adattamenti nelle aree in cui il componente è più sensibile, come pareti sottili, angoli vivi o transizioni geometriche. Per l’LPBF, il testo osserva anche che AOD commerciali in tellurite diossido, simili a quelli impiegati nella ricerca TUM/Trumpf, sono progettati per funzionamento continuo a 1064 nm con laser di classe kilowatt, coprendo una quota rilevante delle attuali macchine metalliche, mentre oltre 1 kW emergono sfide aggiuntive.
La fattibilità di base appare quindi supportata in laboratorio e in applicazioni laser industriali adiacenti, ma l’integrazione completa in una stampante 3D di produzione non è ancora avvenuta. Restano aperti temi come aumento di potenza, integrazione con il monitoraggio del melt pool e bilanciamento fra costi, complessità e soluzioni alternative di beam control. L’articolo segnala inoltre che ScanLab ha presentato nel 2025 attività su sistemi di scansione a cascata con galvo e AOD, inclusa una collaborazione con Fraunhofer ILT sul beam shaping dinamico per LPBF, segno che il tema sta passando dalla ricerca di principio allo sviluppo ingegneristico applicato.