Per molti anni, nella lavorazione di materiali oltre 45 HRC le alternative più realistiche sono state rettifica ed elettroerosione. In un articolo ripreso da Modern Machine Shop, Sam Thomason di Shibaura Machine sostiene però che la fresatura dura ha raggiunto un livello tecnologico tale da poter risultare competitiva sul piano economico, e in alcuni casi persino meno costosa, se il processo viene impostato con criteri molto rigorosi.
Il campo di applicazione comprende acciai temprati ma anche materiali difficili come carburo cementato, vetro, titanio e Inconel. Secondo Thomason, le difficoltà maggiori emergono soprattutto sui materiali fragili, che tendono a fratturarsi più che a generare un truciolo stabile. Per questo motivo, la lavorazione deve essere affrontata con passate ripetute e profondità di taglio inferiori al micron; il valore indicato come riferimento per i risultati migliori è circa 70 nanometri.
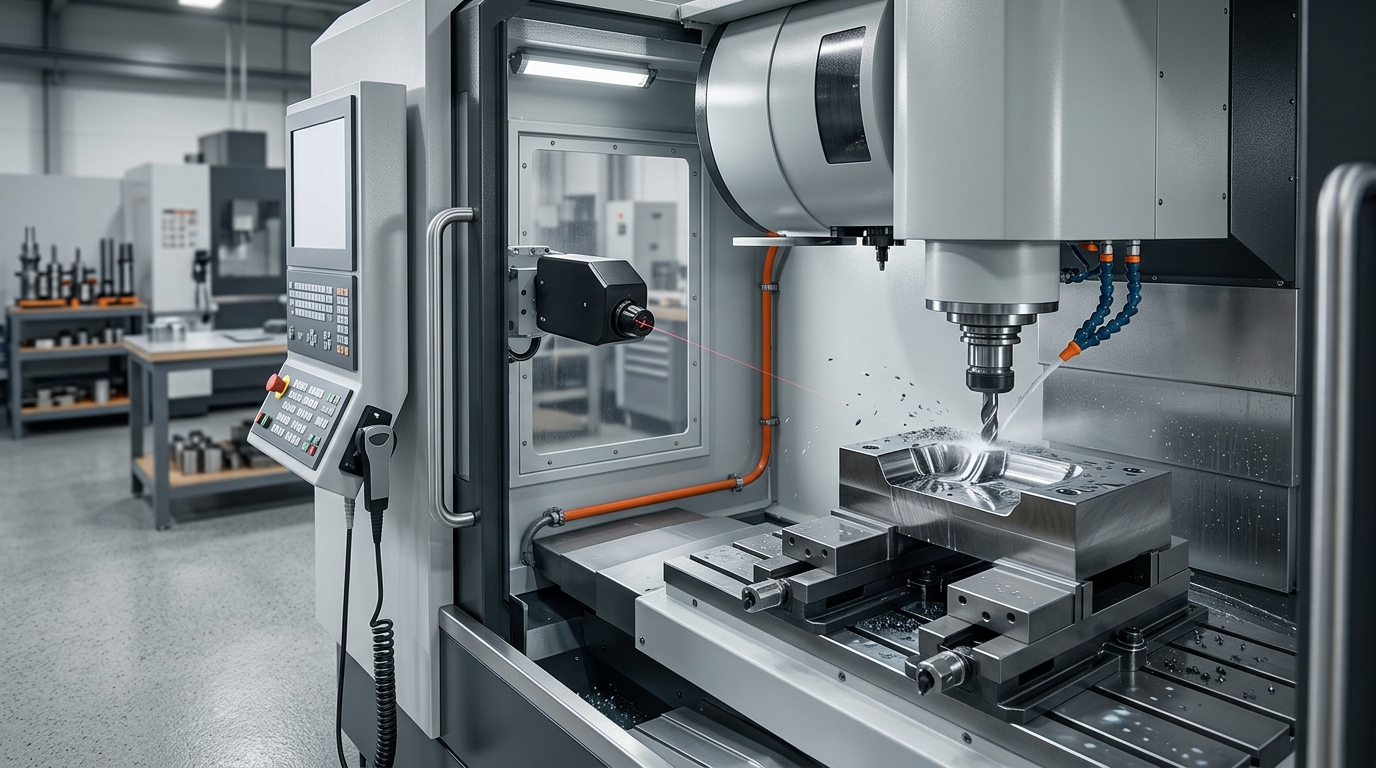
Raggiungere e mantenere una profondità di taglio di questo ordine richiede una macchina molto ripetibile e una catena di controllo strettamente integrata. Tra gli elementi citati figurano la misura utensile in processo, preferibilmente ottica per adattarsi a più diametri e geometrie, e la misura del pezzo in macchina tramite telecamera, così da ridurre la necessità di rimuovere il componente per controlli esterni. Le informazioni raccolte devono poi essere trasferite al CNC per applicare automaticamente gli offset necessari.
Un altro fattore centrale è la stabilità dinamica. Thomason indica i mandrini aerostatici come preferibili rispetto a quelli con cuscinetti volventi, perché limitano vibrazioni e runout a livelli compatibili con lavorazioni su scala nanometrica. Nello stesso approccio rientra l’impiego di motori lineari al posto delle viti a ricircolo di sfere, con l’obiettivo di ridurre attrito e vibrazioni e migliorare la capacità di posizionamento fine. Anche il controllo termico viene descritto come determinante: una variazione di pochi micron dovuta alla temperatura può compromettere una passata sub-micrometrica.
Shibaura collega a questa impostazione alcuni benefici concreti. Nell’articolo viene riportato un test in cui un componente prodotto tramite EDM in 24 ore sarebbe stato realizzato in 11 ore con hard milling. Viene inoltre citato il caso di un cliente che, dopo l’ottimizzazione del processo, avrebbe ridotto la lucidatura manuale di uno stampo da otto ore a 40 minuti grazie a una finitura superficiale più uniforme in uscita dalla macchina. Questi dati sono attribuiti all’azienda.
La stessa fonte precisa comunque che la fresatura dura non è la risposta a ogni esigenza. Spigoli vivi, angoli complessi e piccole tasche interne restano più adatti all’EDM, mentre requisiti severi di planarità possono favorire la rettifica. La conclusione operativa è che la scelta tra fresatura, rettifica ed elettroerosione va fatta sul costo complessivo e sulla geometria del pezzo, tenendo conto che, quando la fresatura è realmente applicabile, può eliminare alcune operazioni preliminari e comprimere tempi e costi.