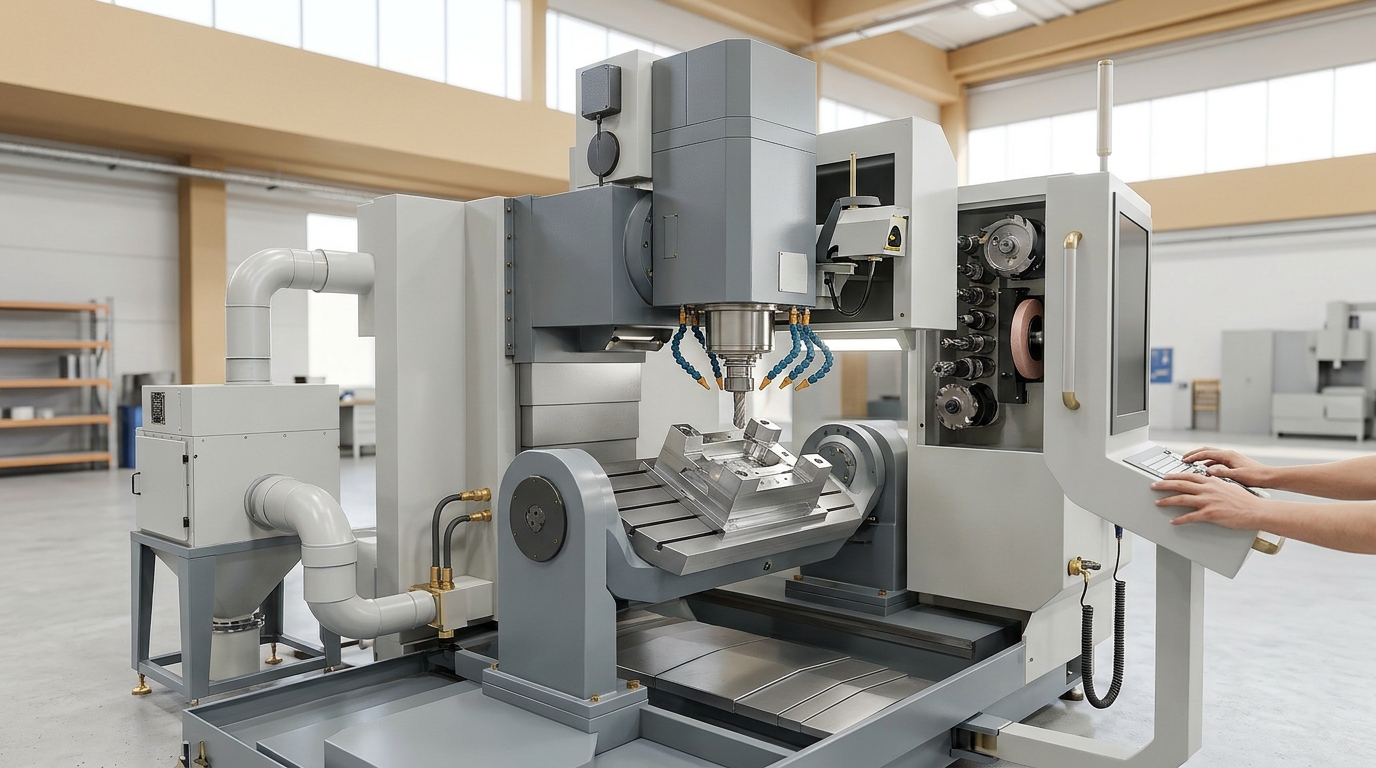
Una piattaforma CNC di fresatura simultanea a cinque assi ad altissima velocità è stata estesa con funzioni di jig grinding per concentrare in una sola macchina operazioni che normalmente richiedono più impianti. L’impostazione è rivolta alla costruzione stampi e alla produzione di componenti pronti all’uso direttamente in macchina, con l’obiettivo di ridurre le fasi di post-processo e mantenere la qualità del pezzo più costante lungo il ciclo.
Secondo il materiale pubblicato da MoldMaking Technology e attribuito a UNITED MACHINING, l’integrazione tra jig grinding e fresatura a cinque assi è stata storicamente complessa per via di requisiti tecnici differenti. La soluzione descritta abbina tecnologie già note a sviluppi specifici, tra cui un mandrino per ravvivatura con mola diamantata montato sul gruppo asse B, un sensore acustico per rilevare il contatto durante la ravvivatura e un sistema laser che misura il perno rettificatore per aggiornare gli offset nel controllo macchina.
Un altro fronte chiave è la stabilità di processo. La macchina utilizza una base in calcestruzzo polimerico con passaggi di refrigerante, un pacchetto opzionale di controllo ambientale della temperatura esteso al basamento e un circuito dedicato per la temperatura del refrigerante. A questi elementi si aggiunge un software di compensazione termica per correggere variazioni residue dovute ai carichi di taglio, con l’obiettivo di salvaguardare precisione e finitura superficiale.
Per la gestione del processo di rettifica sono stati inoltre introdotti una filtrazione del refrigerante su più stadi, protezioni dedicate delle guide lineari contro il particolato fine, sei ugelli di lavaggio disposti a 360° attorno al naso mandrino e un sistema integrato di aspirazione nebbie. Il costruttore segnala anche un aggiornamento software opzionale che sfrutta i sensori già presenti per verificare il contatto tra perno e pezzo e adattare dinamicamente l’avanzamento quando i freni macchina sono attivi.
Nel case study citato, Leuthold Mechanik AG, azienda svizzera specializzata in utensileria di alta precisione, lavorazioni metalliche e macchine speciali, ha adottato una Mikron Mill X con capacità di rettifica per realizzare stampi di precisione per le proprie presse. La società collega questa scelta a un aumento della produttività, a una maggiore reattività verso il cliente e alla possibilità di automazione lights-out. Il fatto che l’azienda fosse già standardizzata su macchine Mikron per fresatura a tre e cinque assi avrebbe semplificato l’integrazione della nuova tecnologia.
Sempre secondo l’azienda, la combinazione tra fresatura e jig grinding può ottenere finiture inferiori a Ra 4 µm, accuratezza di contorno e planarità fino a 2 µm, tolleranze di profilo superficiale di 10 µm e rotondità entro 3 µm. In presenza di sistemi pallet opzionali, il pezzo può anche essere trasferito automaticamente a una CMM per la verifica e poi riportato in macchina se sono necessarie ulteriori passate. Per gli stampisti che oggi distribuiscono rettifica piana, fresatura dura, jig grinding e misura su macchine separate, il concetto punta quindi a ridurre passaggi, favorire l’automazione completa ed evitare l’investimento in una rettificatrice jig dedicata quando la capacità è limitata.